买锯片多半是这么买的——报个外径、齿数、内孔,比个价,谁的便宜拿谁的。可同样标着”500×4.4×30×120T”的两片锯片,一片切得干净利落、用上三个月,另一片切一千米就开始崩边毛刺、三天两头换。差别不在型号上,在工艺上。
一片 金刚石锯片生产,要走过材料烧结、基体成型、刀头焊接、精密刃磨、齿型设计、全检出货六道关口。每一关差一点,到车间里都会放大成切不动、切不齐、切不久。这篇就把这几道工艺掰开讲清楚——看完你就知道,为什么有的锯片贵得有道理。
基体加工至少要走五步:冲压成圆盘胚体 → 整板淬火 + 回火(硬度达 HRC 40–45,消除内应力)→ 精密校平(平面度误差控制在 0.1mm/m 以内)→ 激光切割齿形与消音散热槽 → 精磨端面。
其中最见功力的是适张度处理(张力处理)。它通过滚压或局部加热冷却,在锯身内人为制造一层均匀的预应力带——相当于给锯片”上了一道内劲”,使其在高速旋转受热时仍能保持平整,不摇摆、不变形。处理后要复检:锯身平面度误差≤0.05mm,旋转时轴向跳动≤0.04mm。这道工序做得糙的锯片,切着切着就开始抖,切面出波纹,怎么修都修不好。
基体齿座与刀头待焊面必须彻底清除油污、氧化皮、铁锈和研磨粉尘。这一步看着最不起眼,却是虚焊、假焊、夹渣的头号来源——界面上留一层肉眼几乎看不见的氧化膜,熔融钎料就润湿不充分,结合面积直接打折。焊出来的焊缝看着饱满,实际是”贴”上去的,在高速旋转、冲击切削、持续振动的工况下,微裂纹迅速扩展,最终整颗齿脱落。
最后是动平衡校正。锯片装到平衡机上按额定转速检测不平衡量,行业常规要求≤5g·cm,高精度锯片需≤2g·cm(按 GB/T 9239 平衡等级,精密级达 G2.5)。超标就在偏重区微量钻孔去重,或配重校正。这一步直接决定锯片是”安静地转”还是”嗡嗡地振”——振动不仅吵,还会让刀头偏磨、让设备主轴跟着受累。
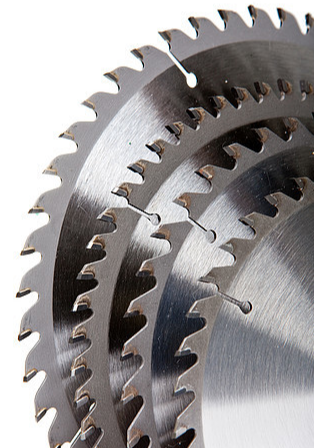
关键控制参数有四个:焊接温度、焊接时间、保温环境、保温时间。温度过高导致刃口碳化,过低则虚焊;保温时间不足钎料熔不透,过长则刃口长时间受高温同样受损。更关键的是焊后冷却——若直接在空气中冷却,PCD 与基体之间因热膨胀系数差异产生巨大热应力,轻则结合不牢,重则 PCD 层直接开裂。正确做法是焊后立即转入真空或惰性气体介质中,在一定温度下保温缓冷,让应力平缓释放。
这也是为什么有些锯片用着用着会”掉齿”——不是撞掉的,是焊口本身就虚。
设备决定你能切多快,锯片决定你能切多好、切多久、切得多省。工艺上的每一分讲究,最终都会换成车间里平整的切口、更少的换片次数和更低的材料损耗。想了解锐罡金刚石锯片的规格参数、齿型选择建议与实切案例,欢迎咨询,我们按你的车间工况给出适配方案。
09-26 来源:本站
09-19 来源:本站
08-29 来源:本站
08-26 来源:本站
07-29 来源:本站

07-27 来源:本站
07-26 来源:本站


